Guida alla selezione dei tecnopolimeri e dei componenti lavorati CNC
Quando la plastica tecnica diventa la soluzione a un problema industriale
In molti impianti industriali il componente in plastica non viene scelto semplicemente perché è più leggero o meno costoso di uno in metallo.
Sempre più spesso viene scelto perché permette di risolvere un problema che con il materiale tradizionale non si riesce a risolvere in modo soddisfacente.
Usura, corrosione, rumore, assenza di lubrificazione, attrito, peso, contaminazione, vibrazioni, umidità, prodotti chimici e temperature elevate sono alcune delle criticità che possono portare alla ricerca di un materiale diverso.
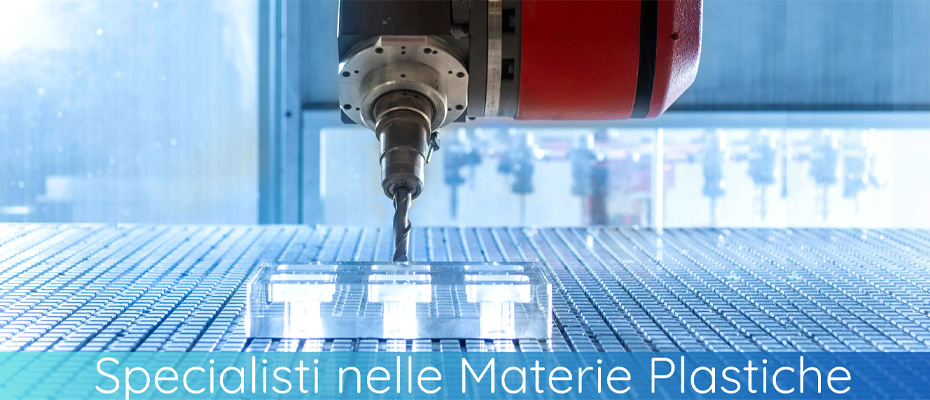
È proprio in queste situazioni che la lavorazione CNC dei tecnopolimeri offre una grande flessibilità. Boccole, guide, pattini, ruote, ingranaggi, rulli, supporti, tenute, isolatori e particolari complessi possono essere realizzati direttamente da barre, tubi, lastre o blocchi di materiale, anche in piccole quantità e senza ricorrere a costosi stampi.
Per Plastics & Seals la scelta del materiale parte quindi dal problema da risolvere, non semplicemente dal materiale indicato sul disegno precedente.
Nel corso degli anni ci siamo trovati spesso a sostituire componenti metallici che si corrodevano, materiali plastici che si deformavano troppo, boccole che si consumavano rapidamente, guide che richiedevano lubrificazione continua o particolari che non sopportavano i detergenti utilizzati in produzione.
In questi casi il valore della lavorazione CNC non è soltanto la precisione del pezzo finito: è soprattutto la possibilità di provare una soluzione diversa, modificarla rapidamente e verificare sul campo il comportamento del componente.
- Perché utilizzare un tecnopolimero?
Non esiste un materiale plastico “migliore” in assoluto.
Un tecnopolimero può essere la soluzione ideale per una determinata applicazione e completamente inadatto per un’altra.
Per scegliere correttamente occorre considerare almeno:
- temperatura di esercizio;
- presenza di acqua, umidità o vapore;
- contatto con oli, detergenti, solventi o prodotti chimici;
- carico e pressione sul componente;
- velocità di scorrimento o rotazione;
- necessità o meno di lubrificazione;
- usura prevista;
- dimensioni e tolleranze;
- presenza di vibrazioni e urti;
- peso del componente;
- eventuali requisiti elettrici;
- contatto con alimenti o prodotti farmaceutici;
- necessità di resistenza al fuoco;
- esposizione a UV o condizioni atmosferiche.
Un componente può quindi essere progettato correttamente anche cambiando completamente materiale rispetto alla soluzione originaria.
Quando la plastica risolve un problema che il metallo non risolve
Un esempio tipico è la boccola.
Una boccola metallica può richiedere grasso o olio, può ossidarsi, può trasmettere rumore e può danneggiare il perno con cui lavora.
Una boccola in PTFE, PEEK, PA, POM o in un altro tecnopolimero può invece lavorare a secco, ridurre il rumore, resistere a determinati agenti chimici e semplificare la manutenzione.
Non significa che la plastica debba sempre sostituire il metallo.
Significa che il materiale deve essere scelto in funzione del lavoro che il componente deve svolgere.
- Lavorazione CNC: dalla barra o dalla lastra al particolare finito
La lavorazione CNC consente di realizzare il componente direttamente dal semilavorato.
Tornitura, fresatura, foratura, alesatura, sezionatura e lavorazioni a più assi permettono di produrre sia particolari semplici sia geometrie molto complesse.
È una soluzione particolarmente interessante per:
- prototipi;
- ricambi;
- piccole e medie serie;
- componenti personalizzati;
- modifiche di macchine esistenti;
- particolari difficili da stampare;
- materiali ad alte prestazioni;
- componenti con tolleranze ristrette.
Uno dei vantaggi più importanti è la flessibilità.
Se durante una prova emerge che una boccola deve avere una diversa tolleranza, che una guida deve essere leggermente più spessa o che un particolare deve essere modificato, il disegno e il programma CNC possono essere aggiornati senza dover modificare uno stampo.
- Lavorare la plastica non significa lavorare un metallo “più morbido”
I tecnopolimeri hanno caratteristiche molto diverse dai metalli.
Conducono meno il calore, possono dilatarsi maggiormente e sono generalmente più elastici. Alcuni assorbono anche umidità, mentre altri possono contenere tensioni interne derivanti dalla produzione del semilavorato.
Per questo la lavorazione deve essere adattata al materiale.
Un serraggio eccessivo può deformare il pezzo.
Un utensile non adatto può scaldare invece di tagliare.
Una lavorazione troppo aggressiva può provocare tensioni o deformazioni che diventano evidenti soltanto quando il pezzo viene smontato dalla macchina.
Anche la scelta del semilavorato è importante.
Due materiali appartenenti alla stessa famiglia possono comportarsi in modo molto diverso se uno è estruso e l’altro è colato, oppure se uno è caricato con fibra di vetro, carbonio, grafite o altri additivi.
- La precisione nasce dall’intero processo
Quando si parla di lavorazioni CNC di precisione è facile concentrarsi soltanto sulla macchina utensile.
In realtà la precisione finale dipende da molti fattori:
- qualità e stabilità del semilavorato;
- materiale utilizzato;
- geometria del pezzo;
- dimensioni;
- modalità di serraggio;
- utensili;
- sequenza delle lavorazioni;
- temperatura;
- eventuale distensione;
- controllo dimensionale.
Plastics & Seals dispone di un parco macchine CNC di recente generazione e di un’esperienza specifica nella lavorazione delle plastiche tecniche.
In funzione del materiale e della geometria, lavoriamo normalmente con precisioni che possono arrivare indicativamente a:
- 0,05 mm in tornitura;
- 0,05 mm in fresatura;
- 0,05 mm in foratura;
- 0,10 mm in piallatura;
- 0,10 mm in sezionatura.
La tolleranza realmente ottenibile viene comunque valutata sul singolo componente.
Un conto è ottenere 0,05 mm su una piccola boccola; un altro è mantenere la stessa precisione su una piastra di grandi dimensioni o su un componente molto sottile.
- Il materiale giusto dipende dal problema
Nella pratica industriale capita frequentemente che un componente venga inviato a Plastics & Seals dopo che la soluzione precedente ha mostrato dei limiti.
Alcuni esempi ricorrenti:
“La boccola dura troppo poco.”
Si valuta un materiale con maggiore resistenza all’usura.
“La boccola si grippa perché non possiamo usare grasso.”
Si valuta un tecnopolimero autolubrificante o adatto al funzionamento a secco.
“Il componente metallico si corrode.”
Si considera un materiale plastico resistente all’ambiente chimico.
“La guida si consuma rapidamente.”
Si valuta un PE-UHMW, un POM, una poliammide o un materiale speciale in funzione del carico e della velocità.
“Il pezzo in plastica si deforma.”
Può essere necessario passare a un materiale più rigido, più stabile dimensionalmente o meglio adatto alla temperatura.
“Il particolare deve essere lavato continuamente.”
La resistenza chimica e la stabilità alle condizioni di lavaggio diventano criteri fondamentali.
“Il componente deve essere leggero ma resistente.”
I tecnopolimeri e gli stratificati possono permettere una riduzione significativa del peso rispetto a soluzioni metalliche.
Questo approccio applicativo è uno degli aspetti che caratterizza il lavoro di Plastics & Seals: non partire dal materiale disponibile, ma dalla criticità che il componente deve risolvere.
- Aerospaziale e difesa
Nel settore aerospaziale il peso è importante, ma non è l’unico criterio.
I materiali devono mantenere le proprie caratteristiche in condizioni di temperatura, vuoto, vibrazione e, in alcune applicazioni, radiazione.
Tra i materiali utilizzati troviamo:
- PEEK, per componenti che richiedono elevate prestazioni meccaniche e termiche;
- PI e VESPEL®, per applicazioni particolarmente severe;
- VETRONITE G10 e VETRONITE G11, quando sono richiesti isolamento elettrico e rigidità.
Sono possibili boccole, supporti, distanziali, isolatori, guide e componenti complessi lavorati CNC.
In applicazioni di precisione, la scelta del materiale può diventare determinante anche per evitare problemi di manutenzione.
Plastics & Seals affronta questi componenti partendo dalle condizioni reali di lavoro: temperatura, carico, movimento e ambiente vengono valutati insieme prima di proporre la soluzione.
- Industria alimentare
Nel settore alimentare il componente deve fare qualcosa in più che semplicemente funzionare.
Deve essere realizzato con materiali idonei all’applicazione prevista e deve poter essere gestito nel rispetto dei requisiti applicabili ai materiali a contatto con alimenti.
Sono disponibili tecnopolimeri destinati ad applicazioni food contact, materiali rilevabili e materiali particolarmente resistenti ai lavaggi.
Tra le soluzioni più utilizzate troviamo:
- POM-C;
- PE-HD e PE-UHMW;
- PET-P;
- PEEK;
- PA specifiche per applicazioni alimentari;
- materiali antistatici o rilevabili quando richiesti.
Quando il problema è la contaminazione
Nelle linee alimentari può essere necessario utilizzare materiali di colore blu e, per determinati componenti, materiali rilevabili da metal detector o sistemi a raggi X.
Questo consente di facilitare l’individuazione di eventuali frammenti accidentali.
Quando il problema è il lavaggio
Una guida o una boccola può lavorare perfettamente in condizioni normali e deteriorarsi rapidamente quando viene sottoposta quotidianamente a lavaggi aggressivi.
In questi casi Plastics & Seals interviene spesso proprio sulla causa del problema: non basta scegliere una plastica “alimentare”; occorre verificare che il grado specifico sia adatto anche alla temperatura, ai detergenti e alle condizioni reali di utilizzo.
- Automazione e movimentazione
Robot, sistemi lineari, trasportatori e macchine automatiche lavorano spesso per milioni di cicli.
Rumore, attrito e manutenzione diventano quindi aspetti importanti.
Per guide, pattini, rulli, boccole e altri componenti vengono utilizzati materiali come:
- POM-C;
- PE 500 e PE 1000;
- PA6 colato;
- Nyoil®;
- PEEK;
- materiali autolubrificanti speciali;
- VETRONITE G10 e altri stratificati per applicazioni strutturali o elettriche.
Una delle applicazioni più interessanti è la sostituzione di componenti metallici lubrificati con elementi plastici che possono lavorare a secco.
Questo permette, in determinate applicazioni, di ridurre:
- consumo di lubrificante;
- interventi di manutenzione;
- rumore;
- peso;
- contaminazione della macchina.
Plastics & Seals ha affrontato numerosi casi in cui la soluzione non consisteva semplicemente nel sostituire una boccola usurata, ma nel cambiare il modo in cui il cinematismo lavorava.
- Automotive
Nel settore automotive i componenti devono sopportare vibrazioni, oli, carburanti, fluidi tecnici e cicli termici.
Tra i materiali utilizzabili troviamo:
- PA6 e PA66;
- PA6 colato;
- PPS;
- PEEK;
- POM;
- VETRONITE G10 e VETRONITE FR4 per applicazioni elettriche.
Boccole, ingranaggi, pattini, supporti, guide e particolari di precisione possono essere realizzati direttamente da semilavorato.
In questo settore la sostituzione del metallo con la plastica può essere interessante soprattutto quando si cerca una combinazione di riduzione del peso, smorzamento delle vibrazioni e assenza di corrosione.
Quando una soluzione in poliammide standard non è sufficiente, può essere necessario passare a un materiale più performante o a un grado rinforzato.
- Industria della carta
Le macchine per carta e cartone sono particolarmente impegnative per i materiali.
Acqua, prodotti chimici, abrasione e funzionamento continuo possono mettere rapidamente in crisi componenti tradizionali.
Per questo vengono utilizzati soprattutto:
- PE 1000 e PE 9000;
- PE caricati;
- PE-HD;
- PE-HD HT;
- PA6 colato.
Guide, profili, pattini, raschiatori, componenti di aspirazione e ugelli possono essere realizzati a disegno.
In presenza di forte abrasione, Plastics & Seals può confrontare materiali diversi in funzione della durata reale del componente.
In molti casi il costo più importante non è infatti quello del particolare, ma il fermo macchina necessario per sostituirlo.
- Chimica e galvanica
Acidi, basi, solventi e soluzioni galvaniche rappresentano uno degli ambienti in cui la scelta del materiale diventa più importante.
I materiali maggiormente utilizzati comprendono:
- PVDF;
- PTFE;
- PTFE caricati;
- PP-H;
- PEEK;
- altri fluoropolimeri speciali.
Valvole, raccordi, pompe, boccole, guarnizioni, supporti e componenti di movimentazione possono essere realizzati senza utilizzare metalli soggetti a corrosione.
Un caso tipico è quello di una boccola metallica che, in presenza di un bagno chimico, deve essere sostituita frequentemente.
La soluzione può essere un componente in PTFE o in un altro fluoropolimero, ma la scelta deve essere fatta in base al fluido specifico e alla temperatura, non semplicemente perché “il PTFE resiste agli acidi”.
È proprio questo tipo di analisi applicativa che permette di evitare sostituzioni ripetitive e sperimentazioni costose.
- Elettronica e semiconduttori
In elettronica e semiconduttori possono essere richieste caratteristiche molto diverse:
- isolamento elettrico;
- dissipazione elettrostatica;
- conducibilità controllata;
- stabilità dimensionale;
- purezza;
- basso rilascio di particelle;
- resistenza chimica.
I materiali utilizzabili includono:
- PEEK;
- poliimmidi;
- PEI;
- POM dissipativo;
- POM conduttivo;
- VETRONITE G10 e VETRONITE FR4.
Supporti, pettini, isolatori, connettori e attrezzature di processo possono essere lavorati CNC con geometrie molto precise.
Qui la scelta del materiale è particolarmente delicata: un materiale elettricamente isolante può essere corretto per una parte dell’impianto e completamente inadatto dove è necessario controllare l’elettricità statica.
- Energie rinnovabili
Impianti fotovoltaici, eolici e sistemi di conversione dell’energia richiedono componenti capaci di lavorare a lungo all’esterno e sotto carichi ciclici.
Le soluzioni possono comprendere:
- PA6 e PA6 colato;
- PEEK;
- VETRONITE G10, VETRONITE G11, VETRONITE FR4;
- PE tecnici;
- materiali resistenti agli UV.
Nelle applicazioni meccaniche possono essere utilizzati pattini, boccole, guide e supporti.
Negli impianti elettrici gli stratificati come VETRONITE G10 e VETRONITE FR4 possono fornire isolamento e rigidità.
In questi casi Plastics & Seals può intervenire anche quando il problema nasce dall’ambiente esterno: un componente che funziona in officina può comportarsi diversamente dopo anni di esposizione a UV, umidità e variazioni di temperatura.
- Farmaceutica e medicale
Nel settore farmaceutico e medicale la scelta del materiale deve tenere conto non solo delle prestazioni meccaniche, ma anche della documentazione, della pulizia e delle modalità di sterilizzazione.
Possono essere utilizzati, in funzione dell’applicazione e del grado specifico:
- PEEK;
- PPSU;
- PET-P;
- PE antistatici;
- POM speciali;
- altri tecnopolimeri destinati ad applicazioni specifiche.
Particolare attenzione deve essere dedicata a sterilizzazione, temperatura, detergenti e numero di cicli.
Un materiale può essere adatto a una sterilizzazione occasionale ma non necessariamente a centinaia di cicli.
Anche in questo caso Plastics & Seals parte dalle condizioni reali di utilizzo e non dalla sola denominazione commerciale del materiale.
- Ferroviario
Nel settore ferroviario i materiali devono spesso combinare resistenza meccanica, comportamento al fuoco, isolamento e capacità di lavorare in presenza di vibrazioni.
Possono essere utilizzati:
- PA6 e PA6 specifici per applicazioni ferroviarie;
- PA6 colato;
- VETRONITE G10;
- VETRONITE G11;
- VETRONITE FR4;
- altri materiali conformi alla specifica richiesta.
Piastre, supporti, guide, pattini, boccole e isolatori possono essere lavorati CNC.
La conformità alla normativa richiesta deve essere verificata per lo specifico materiale e grado, non semplicemente per la famiglia del polimero.
- Gestione rifiuti
Trituratori, compattatori, impianti di selezione e sistemi di trattamento lavorano in condizioni estremamente gravose.
Sporco, sabbia, urti, abrasione, acqua e sostanze aggressive possono ridurre rapidamente la vita dei componenti tradizionali.
PE 1000, PE 9000, PE-HD e PA6 colato vengono utilizzati per:
- pattini;
- guide;
- boccole;
- raschiatori;
- elementi di scorrimento;
- componenti antiusura.
In questo settore la plastica può offrire un ulteriore vantaggio: non arrugginisce.
Quando il componente è esposto all’acqua e al percolato, l’assenza di corrosione può essere più importante della semplice resistenza meccanica.
- Packaging e imbottigliamento
Le linee di confezionamento lavorano spesso ad alta velocità.
Guide, stelle, pattini e profili devono garantire un buon scorrimento senza danneggiare bottiglie, flaconi o imballaggi.
I materiali utilizzati comprendono:
- PE 500;
- PE 1000;
- PE 9000;
- POM-C;
- PET-P;
- Nyoil®;
- materiali alimentari specifici.
Un caso frequente riguarda le guide che devono trasportare confezioni delicate senza graffiarle.
Un altro riguarda le linee dove l’impiego di grasso è indesiderato o vietato.
In questi casi la scelta del materiale può permettere di ridurre o eliminare la lubrificazione esterna.
Plastics & Seals ha esperienza nella ricerca di alternative quando il materiale normalmente utilizzato si consuma troppo rapidamente oppure tende a deformarsi sotto carico.
- Macchine per il sollevamento
Gru, autogru, piattaforme e bracci telescopici utilizzano componenti soggetti a carichi elevati e movimenti ripetuti.
PA6 colato, PA6 MX1 e materiali speciali a basso attrito possono essere utilizzati per:
- pulegge;
- pattini;
- boccole;
- rulli;
- guide;
- elementi di scorrimento.
Uno dei vantaggi dei tecnopolimeri è la riduzione del peso.
Su un componente installato a diversi metri da terra, anche una riduzione relativamente piccola del peso può essere interessante per la macchina nel suo complesso.
Ma la scelta non può essere fatta solo sulla densità: bisogna considerare anche carico, pressione di contatto, velocità e usura.
- Macchine agricole
Fango, sabbia, polvere, fertilizzanti, acqua e UV rendono particolarmente impegnativo l’ambiente agricolo.
Sono utilizzati soprattutto:
- PE-HD;
- PE-HD HT;
- PE 1000;
- PA6 colato;
- poliammidi autolubrificanti;
- materiali speciali antiusura.
Boccole, raschiatori, rulli, pattini e guide possono essere realizzati a disegno.
In molte applicazioni l’obiettivo è ridurre il numero di interventi di manutenzione.
Una boccola che dura una stagione invece di pochi mesi può avere un valore economico molto superiore alla differenza di prezzo del materiale.
- Macchine per l’edilizia
Escavatori, perforatrici, battipalo e macchine da cantiere sottopongono i componenti a urti, polvere, carichi elevati e vibrazioni.
PA6, PA6 colato e stratificati come VETRONITE G10 e VETRONITE G11 possono essere utilizzati per:
- tamponi;
- pattini;
- boccole;
- piastre;
- supporti;
- elementi di isolamento.
La plastica può essere interessante anche per ridurre la trasmissione delle vibrazioni.
Quando una boccola metallica trasmette troppo rumore o richiede lubrificazione frequente, un materiale plastico correttamente dimensionato può rappresentare una soluzione alternativa.
- Manutenzione industriale
La manutenzione è uno degli ambiti in cui la lavorazione CNC della plastica offre il vantaggio maggiore.
Spesso non serve una serie di migliaia di pezzi.
Serve un pezzo subito.
Una boccola fuori produzione, una guida consumata, una guarnizione particolare o un pattino che non è più disponibile possono essere ricostruiti partendo dal disegno, dal pezzo esistente o dalle quote rilevate.
Tra i materiali utilizzati troviamo:
- PA6;
- PA6 colato;
- POM-C;
- PTFE;
- PTFE caricati;
- PE-UHMW;
- materiali speciali per tenute;
- Varglas;
- Polytape e altri materiali antiusura.
È proprio nella manutenzione che l’esperienza applicativa può fare la differenza.
Se un particolare è già stato sostituito più volte senza risolvere il problema, non sempre conviene realizzarne semplicemente una nuova copia.
Può essere più utile chiedersi:
perché si rompe?
È usura?
È temperatura?
È corrosione?
È un problema di attrito?
È un serraggio errato?
È il materiale sbagliato?
È la lubrificazione che non arriva?
In molti casi la soluzione consiste nel modificare il materiale o la geometria, non semplicemente nel rifare il pezzo.
- Meccanica generale e impiantistica
POM-C, POM-H, PET-P, PA, PE e materiali stratificati sono largamente utilizzati nella meccanica generale.
Si possono realizzare:
- ingranaggi;
- camme;
- boccole;
- distanziali;
- guide;
- lardoni;
- pattini;
- rulli;
- supporti;
- isolatori.
Il POM è spesso una scelta molto interessante quando servono precisione e buona lavorabilità.
Il PET-P può essere preferito quando è importante la stabilità dimensionale e il comportamento sotto carico.
I materiali stratificati come VETRONITE G10, VETRONITE G11 e VETRONITE FR4 sono invece particolarmente interessanti quando oltre alla resistenza meccanica serve isolamento elettrico.
- Navale e nautica
L’ambiente marino presenta una criticità evidente: la corrosione.
In molte applicazioni un componente metallico può funzionare perfettamente dal punto di vista meccanico, ma avere una durata limitata a causa dell’acqua salata.
I tecnopolimeri possono essere utilizzati per:
- boccole;
- pulegge;
- guide;
- rulli;
- supporti;
- componenti di timoneria.
PE 1000, POM, PA e materiali speciali possono offrire vantaggi in termini di resistenza alla corrosione e funzionamento a secco.
Anche qui è importante distinguere tra acqua dolce, acqua di mare, immersione continua e contatto intermittente.
- Oil & Gas
Le applicazioni Oil & Gas sono tra quelle che richiedono la selezione più rigorosa del materiale.
Pressione, temperatura, idrocarburi e ambienti chimicamente aggressivi possono rendere inadatti molti materiali comuni.
In queste condizioni vengono utilizzati materiali ad alte prestazioni come:
- PEEK;
- PEEK specifici per applicazioni severe;
- PPS;
- PTFE caricati;
- altri polimeri ad alte prestazioni.
Possono essere realizzati:
- anelli di tenuta;
- back-up rings;
- sedi;
- boccole;
- isolatori;
- componenti di valvole.
In queste applicazioni la scelta del grado specifico è fondamentale.
Non basta sapere che il componente è “in PEEK” o “in PTFE”: occorre verificare che il grado e la formulazione siano compatibili con le condizioni operative.
- Tessile
Nel settore tessile il materiale deve spesso lavorare contro filati delicati ad alta velocità.
La superficie del componente deve quindi essere liscia e non abrasiva.
Tra i materiali utilizzati:
- PTFE;
- POM-C;
- PA6 autolubrificanti;
- Nyoil®;
- VETRONITE G10 e VETRONITE FR4 per strutture e supporti.
Guidafili, boccole, anelli, camme e componenti di deviazione possono essere lavorati CNC.
Quando un componente metallico provoca usura del filato o richiede una lubrificazione incompatibile con il processo, il passaggio a un tecnopolimero può permettere di modificare radicalmente il comportamento del sistema.
- Quando il materiale normalmente utilizzato non funziona
Uno degli aspetti più interessanti della progettazione con tecnopolimeri è che non esiste sempre una relazione diretta tra il materiale vecchio e quello nuovo.
Se una boccola in PA si consuma, non significa necessariamente che serva una poliammide più resistente.
Potrebbe essere necessario un POM, un PE-UHMW, un PEEK, un PTFE caricato o addirittura un materiale completamente diverso.
Allo stesso modo, se una guida in PE si deforma, non è detto che la soluzione sia utilizzare semplicemente un PE “più duro”.
Potrebbero essere determinanti:
- il carico;
- la temperatura;
- lo spessore;
- la lunghezza della guida;
- il tipo di movimento;
- la superficie con cui entra in contatto;
- il serraggio;
- la presenza di lubrificante.
L’esperienza di Plastics & Seals nasce anche dalla gestione di queste situazioni.
Il componente che ha fallito fornisce spesso informazioni preziose per progettare quello successivo.
Per questo, quando possibile, è utile analizzare il pezzo usurato, rotto o deformato insieme alle condizioni reali in cui ha lavorato.
- Non sempre serve il materiale più costoso
Un errore frequente è pensare che, se un materiale non funziona, la soluzione sia passare direttamente al tecnopolimero più performante disponibile.
Non sempre è così.
PEEK, PAI, PBI e altri polimeri ad alte prestazioni hanno caratteristiche eccezionali, ma non sono necessariamente la soluzione migliore per ogni applicazione.
In molti casi un POM, un PA, un PE-UHMW o un PET-P può garantire una durata eccellente a un costo molto più contenuto.
La scelta corretta è quindi quella che offre il miglior equilibrio tra prestazioni, durata e costo complessivo dell’applicazione.
- Dal problema al componente finito
Una buona progettazione di un particolare in plastica parte idealmente da alcune semplici domande:
Cosa deve fare il componente?
Contro quale materiale lavora?
A quale temperatura?
Con quale carico?
Con quale velocità?
Deve lavorare a secco?
È a contatto con acqua, detergenti o prodotti chimici?
Deve essere alimentare, antistatico, conduttivo o isolante?
Quanto deve durare?
Quali sono le dimensioni e le tolleranze realmente necessarie?
Da queste informazioni si può individuare la famiglia di materiali più adatta e, successivamente, il grado specifico.
Plastics & Seals affianca alla lavorazione CNC proprio questa fase di valutazione: quando il componente presenta una criticità applicativa, l’obiettivo non è soltanto produrre il pezzo richiesto, ma contribuire a individuare una soluzione che funzioni meglio nella macchina reale.
- La lavorazione CNC come strumento di miglioramento
La possibilità di produrre rapidamente piccoli lotti e prototipi permette di sperimentare.
È possibile, ad esempio:
- realizzare una prima boccola;
- testarla sulla macchina;
- modificare tolleranza o geometria;
- cambiare materiale;
- confrontare due soluzioni;
- passare alla produzione definitiva.
Questo approccio è particolarmente utile quando il problema non è completamente prevedibile sulla carta.
In molti casi la soluzione migliore nasce proprio dal confronto tra progettista, manutentore e produttore del componente.
- Plastics & Seals: dalla lavorazione del pezzo alla soluzione applicativa
Plastics & Seals non si limita alla produzione di particolari in plastica.
L’esperienza maturata nella lavorazione di numerosi tecnopolimeri permette di affrontare anche situazioni in cui il materiale originariamente utilizzato non offre più le prestazioni necessarie.
Il punto di partenza può essere:
- un pezzo metallico che si corrode;
- una boccola che si usura;
- una guida che si deforma;
- un pattino che richiede troppa lubrificazione;
- un particolare che si rompe;
- un materiale che non sopporta più la temperatura;
- una superficie che danneggia il prodotto;
- un componente che pesa troppo;
- un ricambio non più disponibile.
Da qui si valuta la soluzione più adatta, scegliendo tra materiali standard, tecnopolimeri, materiali caricati, fluoropolimeri, poliammidi speciali, PEEK, PAI, PBI, stratificati e altri materiali tecnici.
La lavorazione CNC permette poi di trasformare questa scelta in un componente concreto, realizzato secondo disegno e adattato alle esigenze della macchina.
Perché spesso il vero problema non è trovare una plastica da lavorare.
È trovare la plastica che permetta al componente di funzionare meglio.
Plastics & Seals – Materiali Plastici per l’Industria e l’Ingegneria
Via Bene Vagienna, 19 – Lequio Tanaro 12060 (CN)
Tel 0172 696391 – Email: commerciale@plastics-seals.it
p.iva 02993840046